




Số 196, Đại lộ Lifa, Thành phố Hải An, Nam Thông, Tỉnh Giang Tô, Trung Quốc
Chuyên mục tin tức
Danh mục sản phẩm
Hướng dẫn tạo hình đầu ống: Lựa chọn quy trình, loại dụng cụ và dung sai chính
Một hạt 6 mm được cuộn vào cuối đường hồi thủy lực có thể đo hoàn hảo trên băng ghế mà vẫn tiết ra chất lỏng ở áp suất 180 bar. Đường kính hạt được in, bề mặt sạch sẽ và vết rò rỉ vẫn hướng thẳng vào khớp. Trong hầu hết các trường hợp này, vấn đề không nằm ở người vận hành hay lô vật liệu. Hạt chỉ nằm cách đường tâm ống 0,3 mm và kẹp ống không thể nén đều quanh một gờ lệch tâm.
Các quyết định tạo hình đầu ống được đưa ra trước khi dụng cụ chạm vào ống: hình thức khớp thực sự cần, hình thức đó nên được tạo ra bằng cách tạo hình ram hay dụng cụ phân đoạn và khả năng lặp lại của máy qua hàng nghìn chu kỳ. Thực hiện đúng ba điều đó và hầu hết các rò rỉ, pháo sáng bị chia cắt và việc làm lại sẽ biến mất. Nếu sai thì không có lần kiểm tra cuối cùng nào có thể lưu được lô vì lỗi đã được tích hợp vào hình học.
Những gì hình thành cuối ống thực sự thay đổi
Uốn di chuyển đường tâm của ống. Sự hình thành cuối cùng sẽ định hình lại vài mm cuối cùng của nó. Mục đích luôn giống nhau: tạo ra một bề mặt bịt kín, một điểm dừng cơ học hoặc một hình dạng mà bộ phận khác có thể kẹp, hàn hoặc kẹp vào. Danh sách các biểu mẫu dài hơn hầu hết người mua mong đợi và mỗi biểu mẫu giải quyết một vấn đề chung khác nhau.
| biểu mẫu | Hình học được tạo | Sử dụng chung điển hình |
|---|---|---|
| Kết cườm | Đường gờ chu vi nâng lên | Giữ ống, dừng kẹp, kết nối chống rò rỉ |
| bùng lên | Ghế hình nón, chuông hoặc quả bóng | Phụ kiện đốt lửa, đường phanh và nhiên liệu, kết nối gas |
| Giảm | Phần đường kính nhỏ hơn ở cuối | Miếng đệm dạng bước, khớp nối dạng ống lồng, ổ cắm mối hàn |
| Mở rộng | Phần đường kính lớn hơn ở cuối | Khớp trượt, lắp ráp tay áo, ghế chịu lực |
| sự uốn cong | Dải kết cấu ở bên ngoài | Bề mặt kẹp, khớp ép, liên kết dính |
| Rãnh và lăn | Rãnh cán hoặc rãnh quay | Khớp nối kẹp, khớp nối nhanh |
| Đối phó và khắc phục | Đầu có đường viền khớp với ống giao phối | Mối hàn chữ T trong khung và ray |
Việc vát mép và mài bavia thường đi cùng với việc tạo hình đầu cuối vì chúng chuẩn bị cùng một bề mặt. Một ống được cắt, vát cạnh, mài bavia và sau đó tạo hình cuối trên một dây chuyền sẽ tránh được việc xử lý kép làm tăng chi phí mỗi bộ phận ở các cửa hàng có số lượng sản phẩm thấp.
Công cụ tạo hình Ram so với công cụ phân đoạn
Việc tạo hình ram dẫn động một chày định hình theo hướng trục vào đầu ống. Vật liệu chảy ra ngoài hoặc vào trong so với biên dạng chày. Nó nhanh, dụng cụ đơn giản và thời gian chu kỳ ngắn. Sự đánh đổi là có thật: phần bên ngoài của khuôn có xu hướng mỏng, độ đồng tâm phụ thuộc rất nhiều vào mức độ dẫn hướng của ống và một cú đấm sẽ tạo ra một hình dạng duy nhất. Thay đổi đường kính hạt và bạn thay đổi cú đấm.
Dụng cụ cắt phân đoạn sử dụng một bộ ngón tay có thể mở rộng hoặc co lại, hoạt động từ trong ra ngoài hoặc từ ngoài vào trong. Bởi vì các đoạn được điều khiển riêng lẻ và có thể được nhả ra khỏi bộ phận trước khi rút lại, chúng xử lý các dạng mà chày đặc không thể tạo ra, bao gồm rãnh cắt, rãnh sâu, bán kính hạt chặt và sự kết hợp của hai dạng trong một hành trình. Độ đồng tâm và chất lượng thẩm mỹ tốt hơn rõ rệt và cùng một đầu thường có thể chạy nhiều cấu hình khác nhau bằng cách thay đổi chương trình thay vì phần cứng.
Khi mỗi phương pháp giành được vị trí của nó
- Khối lượng lớn, mở rộng hoặc thu nhỏ đối xứng đơn giản: tạo hình ram thường là giải pháp có chi phí thấp hơn.
- Giới hạn độ lệch tâm chặt chẽ, các bộ phận có thể nhìn thấy được về mặt thẩm mỹ hoặc các hình dạng gần chỗ uốn cong: dụng cụ phân đoạn sẽ tự chi trả một cách nhanh chóng.
- Ống thành mỏng có tỷ lệ đường kính trên thành trên khoảng 30: 1: hỗ trợ phân đoạn giúp giảm nguy cơ bị nhăn và xẹp.
- Chuyển đổi sản phẩm thường xuyên: các đầu phân đoạn được điều khiển bằng số giúp cắt giảm chuyển đổi từ giờ đến phút.
- Vật liệu cứng hoặc gia công cứng như thép không gỉ hoặc thép kéo nguội: tốc độ tạo hình chậm hơn và vật liệu hỗ trợ tốt hơn so với lực thô.
Hình thức kết thúc tiêu chuẩn và kích thước quyết định chất lượng
Nhiều dạng cuối cùng tồn tại vì một tiêu chuẩn phù hợp đã xác định chúng. Mỗi phụ kiện pháo sáng SAE 45 độ, pháo sáng JIC 37 độ, pháo sáng đôi và pháo sáng bóng đều có hình dạng ghế xác định. Các họ hạt bao gồm hạt đơn thông thường, hạt SAE được sử dụng trên núm ống, hạt đảo ngược và dạng bóng kiểu Marmon và Norma được sử dụng với các hệ thống kẹp cụ thể. Việc sai góc ngồi hoặc hình dạng hạt hiếm khi xuất hiện khi lắp ráp. Nó xuất hiện vài tuần sau đó dưới dạng khớp khóc.
Dung sai thực tế tại xưởng cho việc tạo hình đầu ống thường nằm trong các phạm vi sau:
- Đường kính hạt: trong khoảng cộng hoặc trừ 0,1 mm trên ống có đường kính nhỏ, rộng hơn trên ống có đường kính lớn.
- Góc ghế loe: trong phạm vi 1 độ so với danh nghĩa, không nhìn thấy dấu vết rung trên ghế.
- Làm mỏng tường ở phần hình thành: giữ ở mức dưới 15% tường danh định.
- Độ lệch tâm giữa khuôn và đường tâm ống: dưới 0,25 mm đối với đường ống thủy lực và chất lỏng điển hình.
- Chiều dài mẫu: trong khoảng cộng hoặc trừ 0,3 mm để các kẹp và kẹp phía dưới được đặt chính xác.
Vị trí của quá trình hình thành kết thúc trong trình tự sản xuất
Lỗi trình tự gây ra nhiều phế liệu hơn là mài mòn dụng cụ. Thứ tự dưới đây là thứ tự áp dụng cho hầu hết các công việc chế tạo ống.
- Cắt theo chiều dài bằng cưa hoặc laser, giữ chiều dài trong khoảng cộng hoặc trừ 0,5 mm để mỗi hành trình tạo hình nhìn thấy cùng một lượng vật liệu.
- Vát và mài cả hai đầu để loại bỏ phần gờ đã cắt mà lẽ ra sẽ được ép vào bề mặt đã tạo hình.
- Uốn cong ống bằng các quy trình như uốn CNC trong đó độ lặp lại rất quan trọng và giữ cho kẹp uốn tránh xa mọi hình thức hoàn thiện.
- Khuôn cuối sau khi uốn bất cứ khi nào khuôn nằm gần chỗ uốn cong, vì hàm kẹp của máy uốn có thể làm nát hạt đã hoàn thiện hoặc làm biến dạng bệ loe.
- Hình dạng cuối trước khi uốn chỉ khi người uốn giữ một đoạn thẳng dài cách xa phần cuối được tạo hình và bản thân hình dạng đó được sử dụng làm đặc điểm định vị.
- Làm sạch, lau khô và kiểm tra phần cuối được tạo hình trước khi bộ phận được lắp ráp.
Những điều cần chỉ định khi mua thiết bị tạo hình đầu ống
Việc lựa chọn máy phải tuân theo họ bộ phận chứ không phải ngược lại. Máy tạo hình đầu ống bao phủ phạm vi đường kính ngoài từ 4 mm đến 50 mm với một thanh truyền động thủy lực sẽ xử lý công việc tạo hạt và cắt nhỏ đơn giản một cách hiệu quả. Nếu hỗn hợp bộ phận bao gồm các rãnh, rãnh cắt, kéo sợi hoặc loe trong cùng một chu kỳ thì đầu phân đoạn được điều khiển bằng số là điểm khởi đầu trung thực hơn và một trạm tất cả trong một kết hợp dập, tạo rãnh quay và vát cạnh sẽ loại bỏ toàn bộ bước xử lý khỏi lộ trình.
Mang những con số này vào bất kỳ cuộc trò chuyện nào với nhà cung cấp:
- Phạm vi đường kính ngoài, phạm vi độ dày của tường và các loại vật liệu bạn thực sự chạy.
- Yêu cầu các loại biểu mẫu, có bản vẽ của từng cấu hình và dải dung sai của nó.
- Mục tiêu thời gian chu kỳ cho mỗi đầu và liệu cả hai đầu được hình thành trong một hay hai lần.
- Thời gian chuyển đổi công cụ và số lượng thay đổi hồ sơ trong một tuần thông thường.
- Độ lệch tâm chấp nhận được, độ hoàn thiện bề mặt và giới hạn độ mỏng của tường.
- Liệu máy có phải liên kết với một bộ nạp tự động, băng tải hoặc tế bào robot hay không.
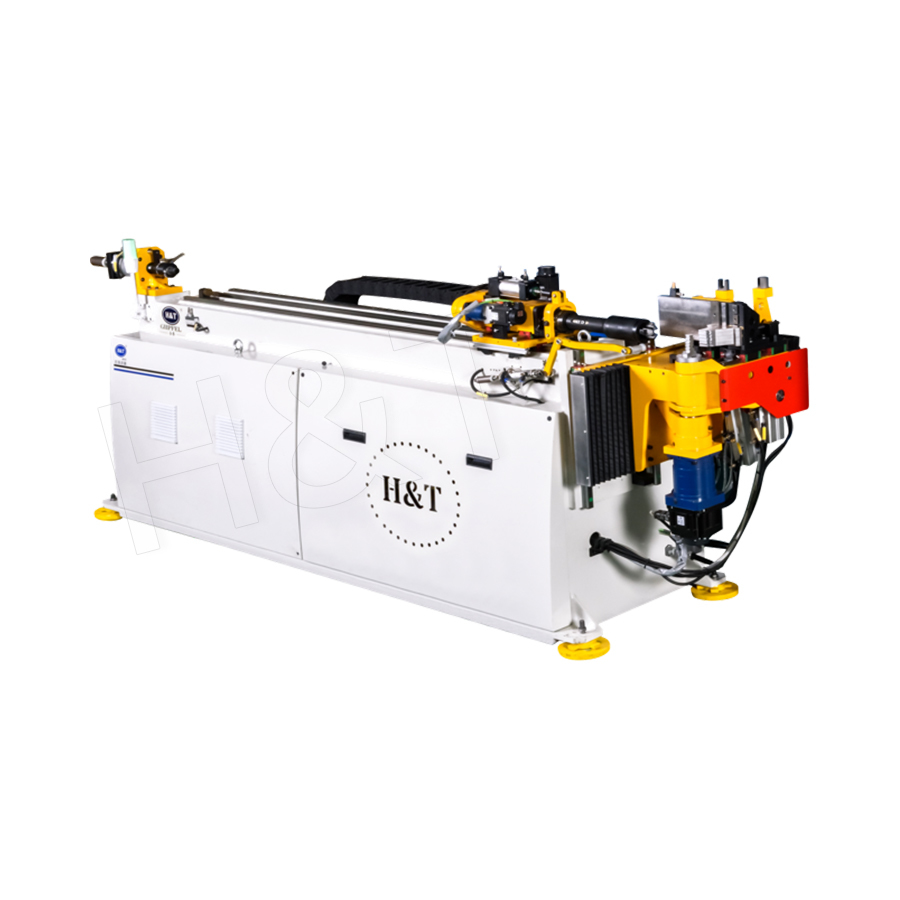
 Máy tạo hình đầu ống 1. Bộ điều khiển PLC, màn hình cảm ứng, dễ vận hành, cài đặt linh hoạt và dễ học; 2. Đường ray dẫn hướng tuyến tính có độ chính xác cao đảm bảo lực đẩy trơn tru; 3. Có thể bằng... Xem sản phẩm →
Đối với khối lượng lớn hơn, máy tạo khuôn cuối ống tự động liên tục chạy trình tự tạo hình bên trong cách sắp xếp khuôn lũy tiến, giúp giữ cho bộ phận được định vị từ hành trình đầu tiên đến hành trình cuối cùng và loại bỏ lỗi kẹp lại xuất hiện trên các trạm thủ công.
 Đầu ống tự động liên tục Máy tạo hình đầu ống tự động liên tục là một loại máy công nghiệp hoàn toàn tự động được thiết kế đặc biệt để đảo các đầu ống. Tính năng của máy... Xem sản phẩm →
Trong trường hợp yêu cầu là mặt tựa loe hoặc xoay chứ không phải dạng ép, máy kéo sợi và loe chuyên dụng sẽ cung cấp lực dẫn dọc trục được kiểm soát và tốc độ quay cần thiết để giữ góc tựa và độ hoàn thiện bề mặt nằm trong dung sai.
 Máy kéo sợi NC Máy kéo sợi NC là một thiết bị thông minh, chính xác và hiệu suất cao được phát triển đặc biệt cho các quy trình loe, co và gấp mép... Xem sản phẩm →
Khiếm khuyết, nguyên nhân thông thường và cách khắc phục
Hầu hết các khuyết tật hình thành cuối đều lặp lại theo các mẫu có thể nhận biết được. Việc đọc chúng một cách chính xác sẽ rút ngắn đáng kể vòng xử lý sự cố.
| khiếm khuyết | Có khả năng gây ra | Sửa chữa |
|---|---|---|
| Hạt lệch tâm | Thanh dẫn hướng ram bị mòn hoặc khối khuôn không thẳng hàng | Kiểm tra khe hở lỗ dẫn hướng và đặt khuôn lại |
| Ngọn lửa bị nứt hoặc tách | Tốc độ ram quá cao, bôi trơn sai, vật liệu làm việc cứng lại | Giảm tốc độ tạo hình, kiểm tra độ ổn định của vật liệu, thay dầu bôi trơn |
| Giảm nếp nhăn | Chiều dài không được hỗ trợ quá dài trước khuôn | Rút ngắn khoảng không được hỗ trợ, thêm hỗ trợ phân đoạn |
| Hình bầu dục sau khi mở rộng | Mở rộng ratio too aggressive in one pass | Chia thành hai lượt hoặc ủ giữa các lượt |
| Ghi điểm và phi thường | Dụng cụ bị bẩn hoặc đánh bóng, tiếp xúc khô | Phân đoạn đánh bóng, làm sạch dụng cụ, phục hồi bôi trơn |
Tự động hóa và tích hợp nội tuyến
Tạo hình cuối không còn là hoạt động độc lập nữa khi khối lượng phù hợp với dây chuyền tự động. Việc cắt, vát cạnh, tạo hình đầu cuối và kiểm tra có thể được liên kết với quá trình chuyển tự động, do đó các bộ phận có thể di chuyển mà không cần kẹp lại bằng tay. Lợi ích không chỉ là lao động. Đó là việc loại bỏ sự biến đổi về vị trí xuất hiện mỗi khi một bộ phận đã hoàn thiện được nhấc lên và đặt xuống lại.
Hai điểm thực tế áp dụng cho bất kỳ sự sắp xếp tự động nào. Đầu tiên, trạm tạo hình cuối phải giữ số 0 trong suốt một ca vì không có người vận hành theo dõi phần đầu tiên của mỗi chu kỳ. Thứ hai, cần phải có một máng loại bỏ và một biện pháp kiểm tra đo lường đơn giản bên trong dây chuyền, vì các lỗi phát hiện được ở ba trạm sau đó sẽ tốn nhiều chi phí hơn để tháo gỡ. Các nhóm đánh giá kiểu bố cục này thường bắt đầu bằng cái nhìn tổng quan chung về dây chuyền tự động hóa kiến trúc trước khi chỉ định các trạm riêng lẻ.
Tạo hình đầu ống là một trong số ít quy trình ống trong đó 1/10 milimet quyết định xem mối nối có bịt kín trong một thập kỷ hay bị rò rỉ trong lần kiểm tra áp suất đầu tiên hay không. Loại hình tuân theo tiêu chuẩn lắp đặt, phương pháp gia công tuân theo dung sai và vật liệu, còn máy tuân theo họ bộ phận và khối lượng. Làm việc thông qua ba điều đó để giữ cho các cuộc trò chuyện về thông số kỹ thuật trở nên ngắn gọn và tránh việc xây dựng công cụ đắt tiền cho một hình thức mà một bộ phận phù hợp tiêu chuẩn đã xác định.
Nếu một bộ phận hiện tại bị hỏng ở khớp hoặc cụm ống mới cần quy trình tạo hình được chọn từ đầu, thì bạn nên đặt mục tiêu về bản vẽ, vật liệu và khối lượng cho những người chế tạo những chiếc máy này hàng ngày. bạn có thể trao đổi về một công việc hình thành cụ thể với nhóm và nhận đề xuất về công cụ và thời gian chu trình dựa trên hồ sơ thực tế thay vì phạm vi danh mục.
Hãy chú ý đến tin tức mới nhất của chúng tôi.
Uốn ống chính xác
 Sẵn sàng tùy chỉnh
Sản phẩm ống uốn cong của bạn?
Sẵn sàng tùy chỉnh Sản phẩm ống uốn cong của bạn?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Bản quyền© 2025 by Gipfel Precision Machinery Co.,Ltd Bảo lưu mọi quyền. Nhà sản xuất máy móc ống chính xác | Giải pháp tạo hình, cắt, tạo hình đầu ống
